工业设施如何才能在符合更严格的废水排放法规的同时,经济高效地处理高流量浓缩液?
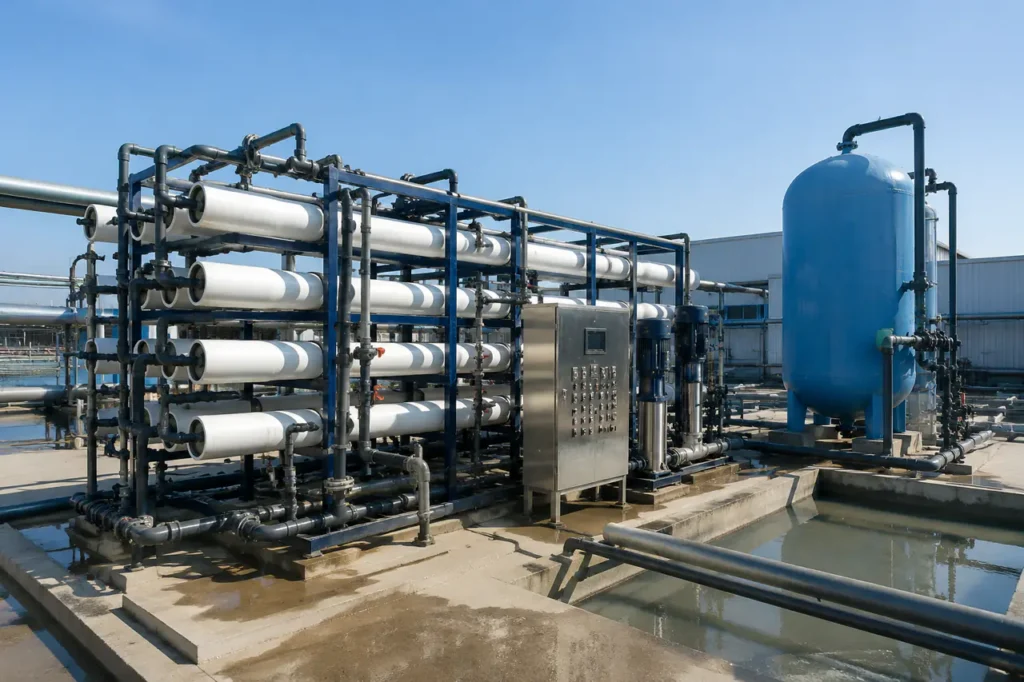
实施针对性的系统以 反渗透浓水处理 使工厂运营商能够回收额外的工艺用水,浓缩溶解的无机固体,并显著减少场外处置或零排放处理前的液体废物量。.
反渗透浓水的化学特性
主要的逆渗透(RO)系统通常在处理微咸地表水或地下水进水时,回收率在75%到85%之间;在处理高盐度工业废水时,回收率在35%到50%之间。剩余的体积——称为RO浓水、浓缩液或盐水——几乎保留了所有被拒绝的溶解物质。.
因此,浓水流的总溶解固体(TDS)浓度是原始进水浓度的3到10倍。.
TDS浓度和限制性盐类
处理反渗透浓水需要评估特定难溶性盐的化学溶解度极限,而不是仅仅关注基线TDS。.
当水通过膜时,矿物盐在浓水通道中浓缩,直到它们接近或超过其热力学溶解度积(Ksp)。关键的限制性化合物包括:
- 二氧化硅(SiO2): 在中性pH和环境温度下,溶解度自然限制在约120-150毫克/升。超过此阈值会导致无定形二氧化硅聚合,在膜表面形成致密的玻璃状水垢,无法通过标准的酸性或碱性化学清洗去除。.
- 硫酸钙(CaSO4 /石膏): 与碳酸钙不同,石膏的溶解度不会随着pH值的升高而降低,这使其成为高回收率膜阶段持续存在的结垢威胁。.
- 硫酸钡和硫酸锶(BaSO4 / SrSO4): 这些盐的溶解度阈值极低。即使在原水中每升微克级别的浓度,在浓水通道中也可能达到过饱和状态,导致不可逆的膜沉淀。.
- 碳酸钙 (CaCO3): 强烈依赖于pH值和碱度。在初级反渗透中通过酸剂投加或抗结垢剂可以控制,但在二级浓缩步骤中变得具有侵蚀性。.
标准螺旋卷绕聚合物膜由于进水隔板几何结构、流道压降和升高的渗透压需求,达到物理操作极限大约在70,000到80,000毫克/升总溶解固体(TDS)。.
在没有化学改性或专用二级设备的情况下,超出这些极限的运行会导致通量迅速下降、膜结垢和结构元件失效。.
监管与处置挑战
反渗透浓水的历史处置途径正迅速关闭或变得在制造设施中经济不可持续。地表水排放许可(NPDES)对总溶解固体、氯化物、重金属和特定离子物种的质量限制日益严格,以防止淡水受体水体盐碱化。.
公共污水处理厂(POTWs)常常拒绝工业浓水,原因是其具有毒性穿透性和干扰市政生物处理过程。.
深井注入等替代方案面临严格的本地水文地质许可和长期责任问题。场外商业液体废物运输成本可能从每加仑0.10美元到超过0.35美元不等,将高容量盐水转化为巨大的运营成本。.
安装专用的 水处理设备 现场处理将盐水管理从持续的废物责任转变为运营资源回收过程。.
反渗透废水处理技术比较
选择合适的反渗透浓水处理技术取决于进水水质、体积减缩目标、可用空间和现场能源来源。.
工业厂房业主通常评估四种主要技术路径,从压力驱动的膜过程到电驱动的分离技术,最终到热蒸发器和结晶器设备。.
二级反渗透(两级回收)
二级膜回收利用高压或盘管式反渗透(DTRO)配置,从初级废水中提取更多的渗透液。.
由于进入此阶段的进水已接近饱和,二级反渗透严重依赖化学软化预处理(如石灰-苏打软化或弱酸阳离子交换)或专用高效抗结垢剂,以防止结垢形成。.
操作压力通常在70巴到120巴(1000至1700磅/平方英寸)之间,将最大盐水浓度推至大约80,000-100,000毫克/升TDS。.
电渗析和EDR
电渗析逆转(EDR)利用直流电将溶解的阳离子和阴离子通过交替的阳离子交换膜和阴离子交换膜。不同于压力驱动的反渗透,水不通过膜,而是离子迁移出进水流进入浓缩盐水流。.
EDR 系统定期逆转电池堆的电极极性。这种反转改变了离子运动的方向,打破微沉淀物并冲洗早期结垢,且无需关闭操作。.
EDR 有效处理高硅废水流,TDS 约为 10万至 12万 mg/L,而传统高分子反渗透膜在此范围内会出现严重污染。.
热蒸发器
当浓缩液 TDS 超过膜的运行阈值(超过 10万 mg/L)时,必须采用热处理工艺。机械蒸汽再压缩(MVR)蒸发器通过压缩蒸汽升高其焓值,利用冷凝潜热将进入的废水煮沸。.
MVR 蒸发器可以将盐水浓缩至约 25万至 30万 mg/L TDS,相较于二次废水,液体废弃物体积减少了 80% 至 90%。.
对比一个 工业用水回收对比 显示热蒸发器需要较高的初始投资,但能大幅降低场外处理费用。.
盐水结晶器
结晶器是在液体排放必须完全消除时的最后热处理步骤。.
作为强制循环的蒸汽加热装置,结晶器驱除饱和盐水浆料中的剩余水分,直到盐类从溶液中沉淀为固体晶体。.
脱水设备随后将固体结块分离,剩余零残留液体流。.
| 技术 | 操作TDS限制(mg/L) | 典型水回收率(%) | 物理占地面积概况 |
|---|---|---|---|
| 二级反渗透(2级) | 70,000 – 90,000 | 40% – 60%(初级排放) | 紧凑的滑板式设计 |
| 电渗析逆转(EDR) | 80,000 – 120,000 | 50% – 75%(初级浓水) | 中等;膜堆阵列 |
| MVR热蒸发器 | 250,000 – 300,000 | 80% – 92%(次级浓缩液) | 大型垂直占地;容器塔 |
| 盐水结晶器 | 300,000+(至干燥状态) | 95% – 99%+(总水回收率) | 占地面积大;包括脱水设备 |
实现反渗透浓水零液体排放(ZLD)
零液体排放(ZLD)完全消除工业场所的液体废物流,将所有溶解污染物转化为干燥、可管理的固体盐,同时将纯化水返回设施运营。.
仅通过热蒸发实现ZLD成本高昂;因此,现代工艺架构采用多级混合方法,以最大限度地减少热能需求。.
ZLD工艺架构
标准高效ZLD流程线在热设备前集成膜预浓缩,以最小化蒸发器的体积进料量:
- 一级反渗透系统: 处理原始工艺用水或废水,产生高纯度渗透液(75%-85%产率)并留下高TDS的废液流。.
- 化学预处理与软化: 二级废液用苏打灰、烧碱或石灰进行处理,结合澄清器或介质过滤以去除硬度(钙、镁)和硅。.
- 二级膜浓缩: 二级高压反渗透或EDR堆进一步浓缩软化水,捕获额外的50%-70%水回收率,减少进入热处理的液体体积超过一半。.
- 热浓盐器(MVR蒸发器): 热蒸发过程处理浓缩盐水,将TDS升高至接近30万毫克/升的浆料阈值。蒸馏水作为纯工艺水回收。.
- 盐水结晶器与脱水: 浓缩浆料进入结晶器。脱水机械,如室式滤压机或离心机,将湿固体与母液分离,产生干燥的盐块。.
集成一个自动化的 零液排放废水处理系统 确保设施在最大限度回收水资源的同时,隔离其操作免受不断变化的地方环境排放法规影响。.
固体废弃物副产品管理
结晶器产生的固体盐块含有混合无机盐(主要是氯化钠、硫酸钠和钙化合物)。工厂必须按照当地固体废弃物法规处理此副产品:
- 混合盐填埋: 大多数设施将混合结晶盐块送往非危险性商业填埋场。在处置前,必须将水分含量降低到标准油漆过滤阈值以下。.
- 分馏结晶(资源回收): 选择性化学沉淀和多级结晶可以将混合盐水分离成工业级硫酸钠或精制氯化钠,将废渣转化为可销售的工业副产品。.
- 危险废物分类: 如果原始反渗透进料中含有重金属、复杂有机化合物或有毒矿物,结晶器结渣可能被归类为危险废物,需进行专业填埋处理并采取更高的处理措施。.
技术选择的操作标准
评估处理路径需要在高前期资本支出(CAPEX)与持续运营费用(OPEX)之间权衡。热能系统具有较高的初始设备成本和显著的能源需求,而基于膜的二级系统则以较低的设备成本换取更高的化学品消耗和持续的膜更换风险。.
能耗特性
能耗是浓缩液处理中的主要运营费用驱动因素。膜操作消耗电能以驱动增压泵,而热能过程则需要大量的热能或电能用于相变:
- 二级高压反渗透(RO): 每立方米处理水消耗3.0至10.0千瓦时,具体取决于进料渗透压和操作压力目标。.
- 电渗析逆转(EDR): 消耗4.0至12.0千瓦时/立方米,直接与进料盐度和离子去除质量相关,而非总水量。.
- MVR 蒸发器: 利用高效的蒸汽压缩机,平均能耗为每立方米蒸发水20至50千瓦时,无需持续产生蒸汽。.
- 蒸汽蒸发器 / 晶体机: 如果由低压蒸汽驱动,需用400至700千瓦时/立方米的等效热能,或使用MVR晶体机配置时,电能消耗为60至100千瓦时/立方米。.
设计 节能水处理系统 涉及在膜阶段最大化预浓缩,以确保热能设备处理的绝对体积尽可能小。.
化学预处理与维护
膜技术在处理饱和废水流时需要进行强烈的化学调理。中间软化、结垢抑制剂投加,以及使用酸和螯合剂的频繁清洗(CIP)循环,增加了持续运营成本(OPEX)。.
相反,热蒸发器需要抗泡剂、碱性pH调节,以及定期对换热器管进行机械或化学除垢,特别是在处理高硅含量的进料时。.
| 技术 | 相对资本支出(CAPEX) | 相对运营成本(OPEX) | 主要能源需求 |
|---|---|---|---|
| 二级反渗透(RO) | 低 – 中等 | 中等(膜和化学品) | 电力(高压泵) |
| 电渗析逆转(EDR) | 中等 | 中等(堆叠维护与电力) | 电力(直流电堆驱动) |
| MVR热蒸发器 | 高 | 中-高(耗能) | 电力(蒸汽压缩机驱动) |
| 盐水结晶器 | 非常高 | 高(热能或电力密集型) | 蒸汽或高千瓦时电力 |
系统中试和技术分析准备事项
为反渗透浓缩液回收工程设计最佳系统需要准确的基础水质数据。设施应避免基于单点水样来确定处理单元的尺寸,因为季节性地表水变化、原水混合物变化以及上游工艺变化会严重影响浓缩液的结垢行为。.
在启动中试或最终确定系统规格之前,请收集以下现场数据: 工业水处理 设备,请收集以下现场数据:
- 30天全面水化学分析: 完成总溶解固体(TDS)、pH、温度、电导率、二氧化硅(活性和胶体)、硬度(钙、镁)、碱度、铁、锰、硫酸盐、氯化物和总有机碳(TOC)的分析测试。.
- 体积流量剖面: 平均日流量、峰值流量涌动和最低运行排放率,以立方米/小时或加仑/分钟表示。.
- 可用公用设施基础设施: 现场供电(电压/安培)、可用低压废蒸汽、锅炉容量、冷冻水和压缩空气可用性的详细限制。.
- 目标性能标准: 明确规定所需的水回收百分比、允许的最大排放TDS或零液体排放的总要求。.
- 物理场地限制: 适用于滑板交付和起重机定位的可用楼层面积、天花板高度、垫载能力和通道。.
在供应商评估过程中,将这些作为验证检查,而非可选问题:
- 试点文件: 询问所提议的列车是否已在类似的RO浓缩液化学性质中进行演示。请求试点性能数据,包括通量下降和清洗频率。.
- 保修范围: 澄清哪些化学预处理条件或TDS限制不在膜保修范围之内。.
- 能量基础: 要求基于峰值进料盐度和季节性温度的能源消耗估算,而非年度平均值。.
- 固体管理: 确认最终混合盐处理责任归属谁,以及供应商是否能提供处理特性化方案。.
审查全面的工艺数据,使WCT的应用专家能够模拟结垢趋势、进行台式试点运行,并为您的设施配置最具成本效益的混合处理流程。请联系我们的环境工程团队,评估您的水质分析并模拟反渗透废水处理系统。.
常见问题
我可以将反渗透废水直接回流到原始反渗透系统吗?
强烈不建议将反渗透废水直接回流到主反渗透进水流中,未经中间处理。.
由于排水水已经饱和了浓缩矿物质,将其混入给料中会迅速增加整体给料的总溶解固体(TDS),并使微溶盐超过其饱和点。.
这种做法会导致几乎瞬间的膜结垢,严重降低渗透液的产量,并降低渗透液的质量。.
二次回收需要中间软化、化学调理或专用的高压/电渗析膜步骤,才能安全提取渗透液。.
硅的含量如何影响反渗透排水的蒸发?
高硅浓度对热蒸发器构成重大操作威胁。随着水的蒸发,硅浓度超过其溶解度极限(中性pH下约120-150毫克/升),在换热器管和压缩机表面沉淀成坚硬的非晶硅垢。.
这种结垢严重阻碍热传导,并且需要困难的机械清除或危险的氢氟酸清洗。.
为了防止热设备中的硅垢,运行设施通常采用化学去硅技术,在蒸发器中保持高pH值(高于10.5)以增加硅的溶解度,或安装结晶器种子浆料技术,以促进溶液中的受控沉淀而非在金属表面形成。 工业用水处理工艺 typically utilize chemical desilication, maintain high pH levels (above 10.5) in the evaporator to increase silica solubility, or install crystallizer seed-slurry technology to promote controlled precipitation in solution rather than on metal surfaces.